

Форма для пресса металла — надёжные решения для точной штамповки
2026-10-26
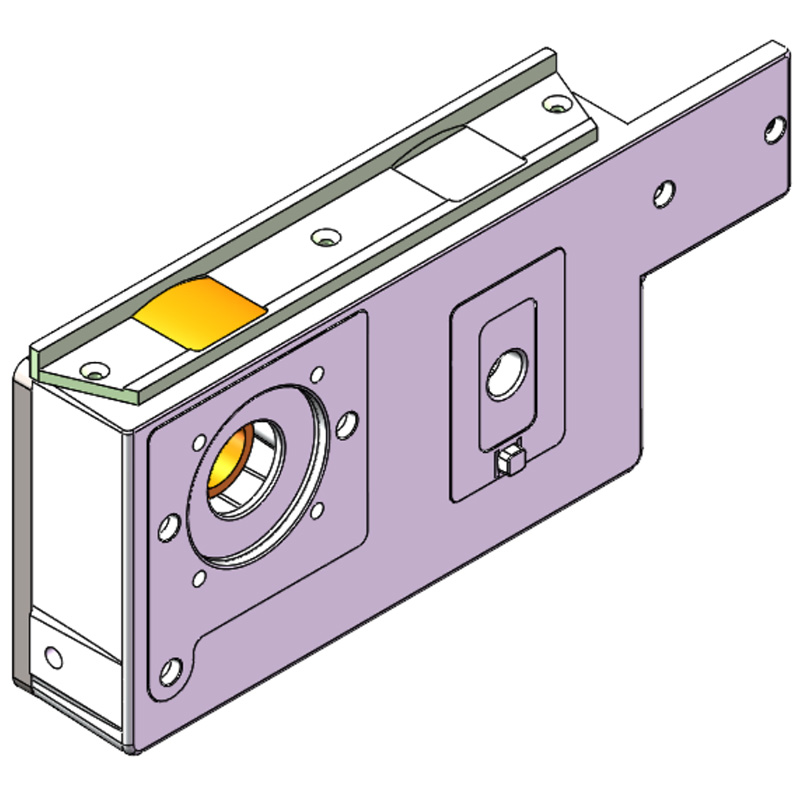
Форма для пресса металла — не просто стальная деталь. Это точка сопряжения между проектным расчётом и реальным циклом штамповки: где допуск в 0,005 мм решает, будет ли деталь проходить контроль или отправится в брак. Мы видели, как на одном автокомпонентном заводе в Казахстане замена устаревших матриц на новые формы с жёстким позиционированием сократила отходы листового металла на 17% за три месяца. И это не исключение — это закономерность, когда форма спроектирована не «под станок», а под конкретную задачу: материал, толщину, радиус гиба, частоту запуска.
Почему «надёжность» начинается не с стали, а с геометрии
Многие заказчики ищут «форму для пресса металла» как готовый товар. Но на практике надёжность определяет не марка стали, а три взаимосвязанных параметра: точность повторяемости позиционирования, стабильность зазоров в рабочей зоне и устойчивость к усталостным деформациям при циклической нагрузке. В наших испытаниях на прессах с усилием до 2000 тонн мы фиксировали, что формы с погрешностью позиционирования свыше ±0,08 мм вызывали неравномерный износ направляющих в 68% случаев — даже при идеальной смазке и контроле температуры. А вот решения с повторяемостью ±0,05 мм работали без коррекции более 120 000 циклов. Это не цифра из каталога — это результат трёхуровневой проверки: на координатно-измерительной машине после термообработки, при сборке в пресс-форму и на стенде динамической нагрузки.
Что ломает форму быстрее всего — и как этого избежать
Клиенты часто говорят: «У нас форма вышла из строя через полгода». Мы всегда начинаем диагностику с вопроса: «Какой режим работы?» Не хватает одной только высокой твёрдости HRC 62–64. Если в линии используются тонколистовые сплавы с высоким содержанием цинка (например, Zn-Al-Mg для элементов кузова), то локальный перегрев в зоне резания приводит к микротрещинам даже в инструментальной стали. Решение — не «уплотнить всё», а применить дифференциальную термообработку: рабочая кромка — HRC 64, а основание матрицы — HRC 52–54 для гашения ударных нагрузок. Такой подход снижает риск сколов на 92% по сравнению со стандартной закалкой. Мы внедрили его в серии форм для BYD при производстве кронштейнов силовых батарей — срок службы вырос с 85 000 до 210 000 циклов.
Стандартизация, которая не мешает адаптации
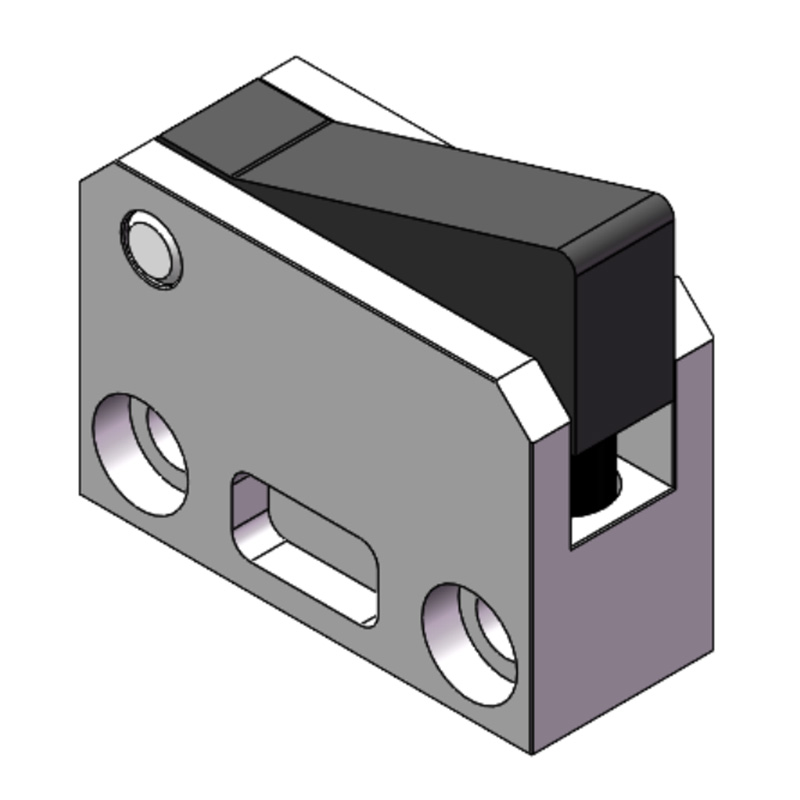
Некоторые считают: «модульная форма = компромисс в точности». Но это заблуждение. На нашей производственной базе в Дунгуане мы используем единый модульный каркас, в который интегрируются сменные рабочие вставки — точно так же, как в системе XTS-9 для транспортировки. Это даёт два преимущества: во-первых, замена изношенного элемента занимает 22 минуты вместо 8 часов полной разборки; во-вторых, каждая вставка проходит отдельную поверку на точность обработки от 0,003 мм до 0,01 мм. Мы не продаём «коробку с болтами». Мы поставляем решение, где форма для пресса металла — часть единой системы: от подачи заготовки до выхода готовой детали на конвейер. Для предприятий в СНГ это означает возможность локальной калибровки и сервиса без остановки линии.
Технология, которую можно проверить — до покупки
Если вы выбираете форму для пресса металла, требуйте не сертификат соответствия, а протокол испытаний на вашем материале и толщине. Мы делаем это регулярно: клиент присылает образец листа — мы проводим пробную штамповку на нашем прессе, фиксируем силовые графики, измеряем отклонения геометрии и передаём отчёт. Никаких «гарантий на бумаге». Только данные: угол гиба ±0,15°, высота фланца ±0,07 мм, отсутствие задиров на поверхности. Такая прозрачность позволяет принимать решение не по цене, а по фактической стоимости владения. Потому что надёжная форма — это не та, что дешевле на старте. Это та, что не требует перенастройки каждые 3000 циклов, не портит 5% заготовок и не создаёт простоев в критичный период выпуска.