

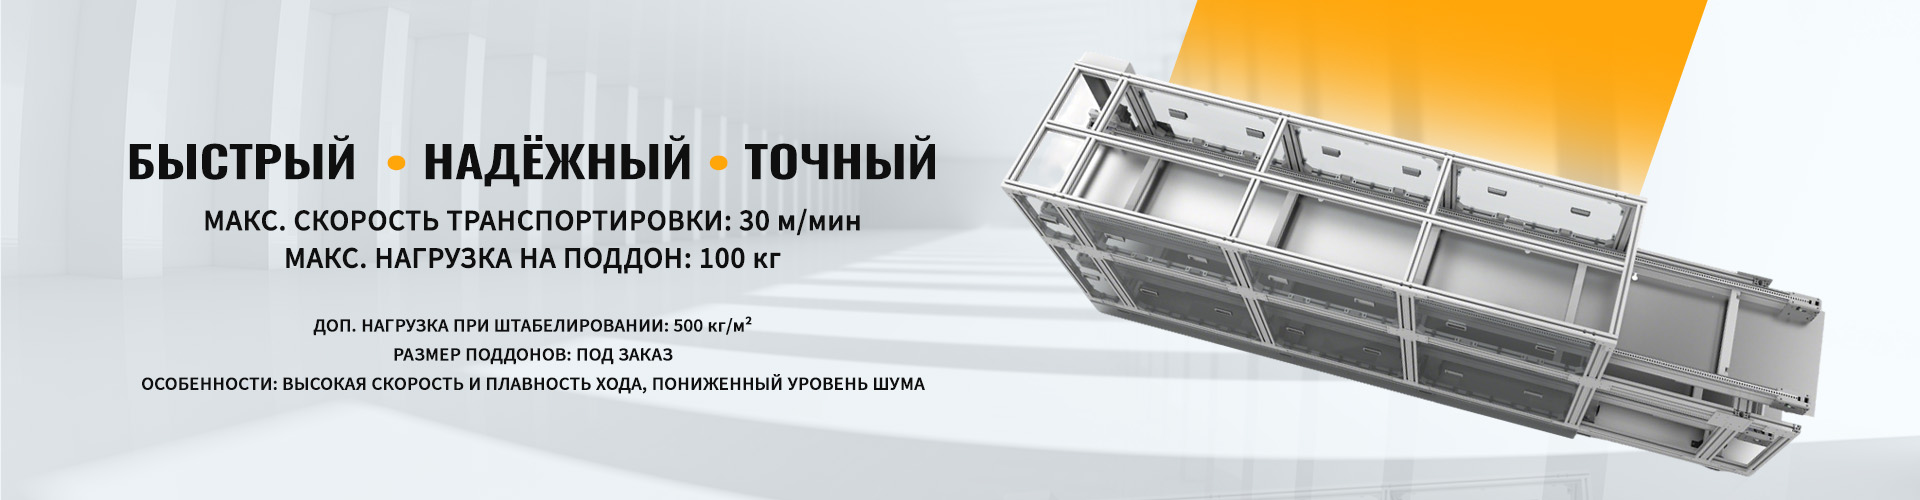
Ленточная конвейерная линия: решение для автоматизации производства
2026-10-26
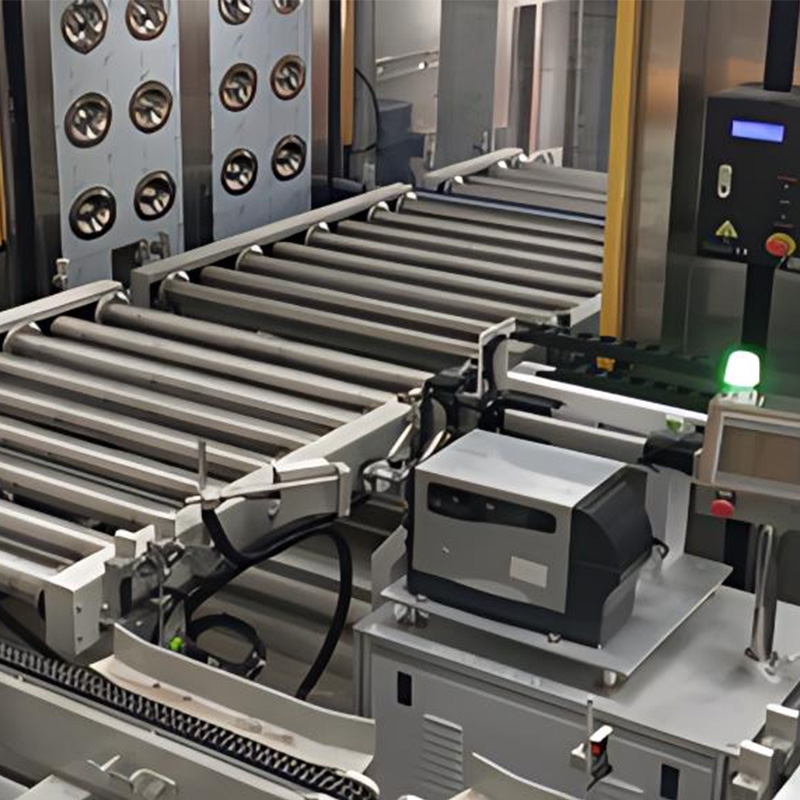
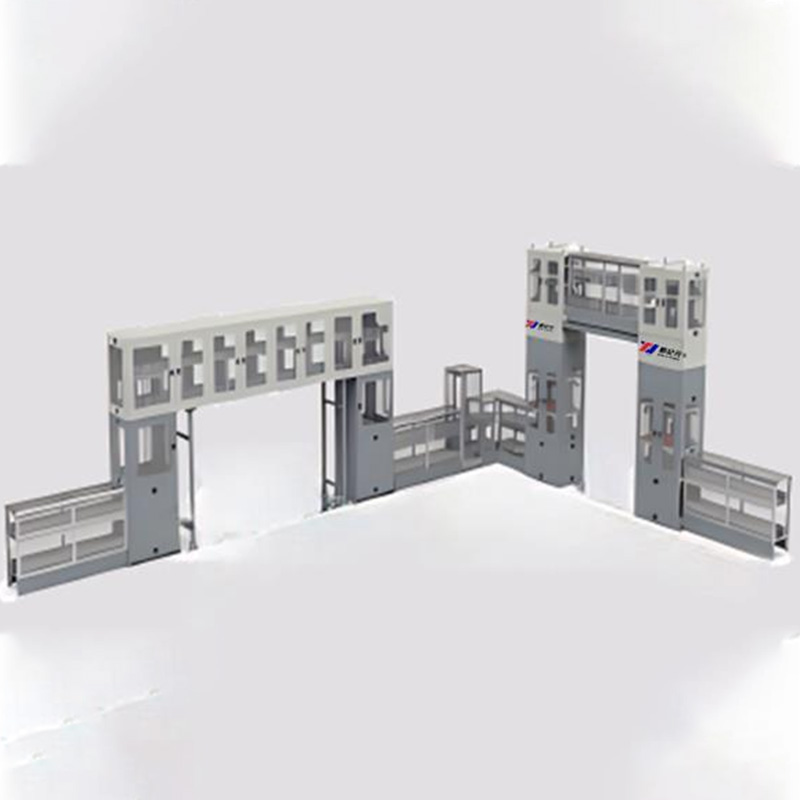
Ленточная конвейерная линия — не просто транспортный элемент. Это ядро синхронизированного производства: там, где цепочки операций требуют точности до миллиметра, предсказуемости в течение 20 000 часов непрерывной работы и адаптации под изменяющиеся форматы заготовок. Мы проектируем такие линии уже с 2021 года — не как типовые решения, а как инженерные ответы на конкретные технологические барьеры: от проскальзывания при ускорении до дрейфа позиционирования при высокой частоте циклов.
Почему «ленточная конвейерная линия» перестала быть универсальным решением
Многие заказчики начинают с выбора по скорости или грузоподъёмности — и попадают в ловушку. На практике линия с заявленной скоростью 60 м/мин теряет 18–22% производительности из-за несогласованности приводов, если не учтены инерционные нагрузки при старте/остановке. Мы видели три случая за последний год: на заводе электроники 3C линия остановилась из-за перегрева ремня при температуре +42 °C в цехе без климат-контроля; на литий-ионном предприятии — из-за накопления статического заряда на ПУР-ленте, вызывающего сбои в работе датчиков позиционирования; на автокомпонентном производстве — из-за провисания ленты при нагрузке 320 кг/поддон, хотя расчётная — 400 кг. Реальная надёжность зависит не от паспортных значений, а от жёсткости рамы, точности сборки роликовых опор и повторяемости позиционирования приводов — ±0,05 мм, а не «до 1 мм», как в большинстве каталогов.
Как мы решаем задачи, которые не указаны в ТЗ
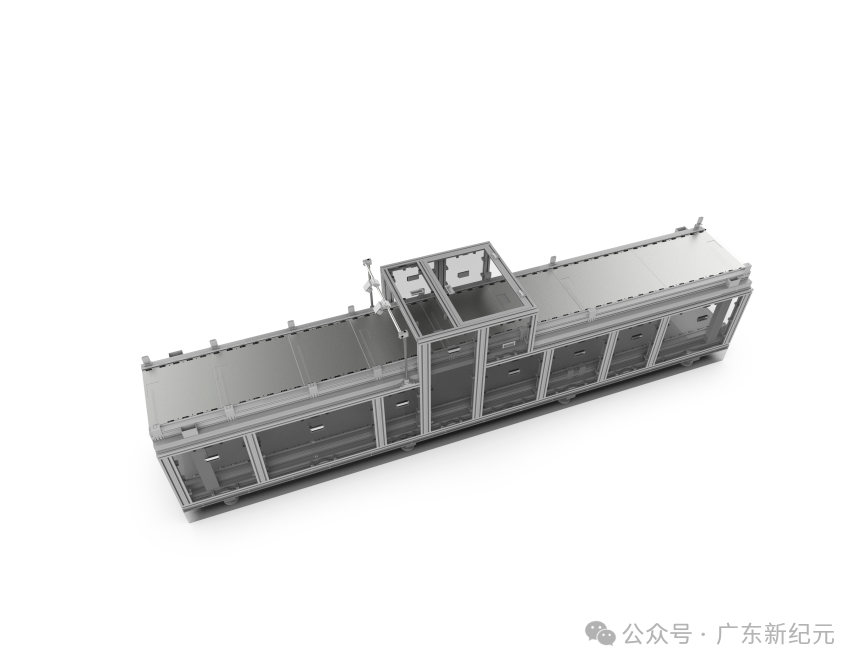
На производственной базе в Дунгуане (15 000 м², 22 станка с ЧПУ) мы не просто собираем линии — мы моделируем их поведение в реальных условиях. Например, для клиентов из сектора новой энергетики разработали модульную ленточную конвейерную линию с усиленным каркасом из анодированного алюминия и ремнём из полиуретана с углеродным наполнителем. Он выдерживает температуру от –25 до +80 °C, не требует смазки и сохраняет линейное удлинение менее 0,07% при нагрузке 400 кг. Каждая линия проходит 72-часовое стресс-тестирование: циклическая нагрузка, имитация вибрации от соседнего оборудования, проверка реакции на резкое торможение. В комплект входят не только лента и приводы — но и модули подъёма с точностью ±0,1 мм, правые/левые головки привода с регулируемым моментом затяжки и стальные переходные ролики с покрытием из нержавеющей стали AISI 304. Это не «дополнительно». Это часть системы, которая работает как единый механизм.
Интеграция — когда линия начинает «думать»
Ленточная конвейерная линия становится частью интеллектуального завода только тогда, когда она говорит на одном языке с MES, WMS и WCS. Мы не подключаем её через «универсальный интерфейс». Мы интегрируем напрямую: через протоколы OPC UA и Modbus TCP, с поддержкой шифрования TLS 1.3 и резервированием каналов связи. На заводе CATL линия XTS-8 получает задание на перемещение ячеек аккумуляторов не от оператора, а от WMS — с указанием точного времени прибытия, веса груза и требуемой траектории. Система сама корректирует скорость, чтобы соблюсти окно ±3 секунды. Такая синхронизация снижает простои на 37% и исключает ошибки ручного ввода. Программное обеспечение — не отдельный продукт. Оно встроено в контроллер линии и обновляется OTA, без остановки производства.
Выбор, который экономит не рубли — время и репутацию
Если ваша линия работает 24/7, каждый час простоя стоит дороже, чем годовое ТО. Ленточная конвейерная линия от ООО Гуандун Синьцзиюань Промышленная автоматизация рассчитана на 10 лет эксплуатации без замены основных узлов — при условии, что её проектировали с учётом вашего цеха, а не по шаблону. Мы не продаём оборудование. Мы проектируем решение: от расчёта нагрузки на каждую опору до согласования с системой пожаротушения и требованиями к чистоте воздуха. На сайте gd-xjys.com доступны технические спецификации, 3D-модели и видео испытаний — без маркетинговых формулировок, только цифры и условия. Потому что в интеллектуальном производстве нет места «почти точно». Только точность — и только результат.